النقاط الأساسية في كامل خط إنتاج الفحم المضغوط.
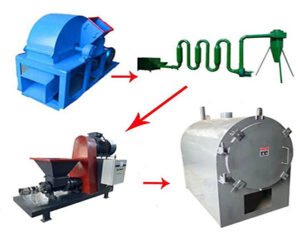
يعرف معظم العاملين في مجال إنتاج الفحم المضغوط أن جودة الفحم النهائي وسير خط الإنتاج بسلاسة يعتمدان على التحكم في النقاط الحرجة لكل مرحلة. ينقسم خط الإنتاج الكامل إلى أربعة أقسام رئيسية: تحضير المواد الخام، الضغط لتشكيل قضبان الخشب، كربنة قضبان الخشب، ومعالجة الدخان والغازات للالتزام البيئي. كل مرحلة لها نقاط عملية لا يمكن إغفالها. إذا فشلت في التحكم في أي جزء، فقد تظهر قضبان معيبة، فحم غير مكتمل الكربنة، فحم متكسر، وانخفاض الإنتاج. سنشرح كل مرحلة بالتفصيل أدناه.
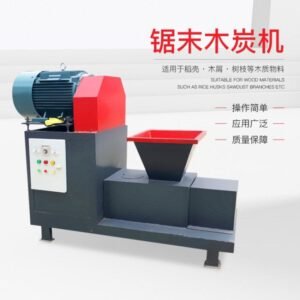
1. مرحلة تحضير المواد الخام (الأساس والأهمية القصوى)
المواد الخام هي الركيزة الأساسية. تركز هذه المرحلة على ثلاثة عوامل: حجم الحبيبات، نسبة الرطوبة، وإزالة الشوائب.
- التكسير والفرز: بعد تكسير الأغصان، نشارة الخشب وقشور الفاكهة، يجب أن يصل حجم الحبيبات إلى المواصفات المطلوبة. يجب إبعاد الكتل الكبيرة، وتنظيف المواد الصلبة، الرمال والشوائب المعدنية تماماً. دخول الشوائب إلى آلة تشكيل القضبان يؤدي إلى تآكل المسمار اللولبي وأنبوب التشكيل، ويقصر عمر قطع الغيار بشكل كبير.
- التحكم في رطوبة المواد بعد التجفيف: يجب ضبط نسبة رطوبة المواد الخام بين 6% ~ 12%. إذا كانت الرطوبة عالية جداً، فستظهر فقاعات وتشققات في القضبان، وقد لا تتشكل أصلاً. إذا كانت الرطوبة منخفضة جداً، تقل مرونة المادة، وتنخفض كثافة القضبان الناتجة، فيصبح الفحم هشاً بعد الكربنة.
- النقل والتخزين: يجب حماية المواد الخام المجففة من الغبار والرطوبة، ولا تسمح لها بامتصاص الرطوبة مرة أخرى. يفضل نقلها مباشرة إلى مرحلة تشكيل القضبان لتجنب إعادة التجفيف نتيجة التخزين الرطب.
2. مرحلة الضغط لتشكيل قضبان الخشب (تحدد جودة القضبان النصف مصنعة)
القضبان الخشبية هي المنتج النصف مصنع. جودتها تؤثر مباشرة على نتيجة الكربنة اللاحقة. نركز على درجة الحرارة، الضغط، وكثافة القضبان.
- درجة حرارة التسخين: يجب أن تكون حرارة آلة تشكيل القضبان مستقرة. عند انخفاض الحرارة، لا تذوب مادة اللغنين بالشكل الكافي، فتكون القضبان هشة. عند ارتفاع الحرارة بشكل مفرط، تحترق المواد وتسد الآلة وتمنع خروج القضبان.
- كثافة القضبان: اضبط كثافة التشكيل بالضغط. إذا كانت الكثافة منخفضة، يسهل كسر الفحم بعد الكربنة. إذا كانت الكثافة عالية جداً، يزداد حمل المعدة، يتآكل المسمار اللولبي بسرعة، ويزيد استهلاك الكهرباء.
- تبريد وجمع القضبان: لا تكدس القضبان الساخنة الخارجة من الآلة في كومات سميكة مباشرة. ضعها طبقة واحدة لتبرد وتتصلب بشكل طبيعي. التكدس قبل اكتمال التبريد يؤدي إلى التشوه والتشقق. فقط القضبان الصالحة تدخل إلى فرن الكربنة.
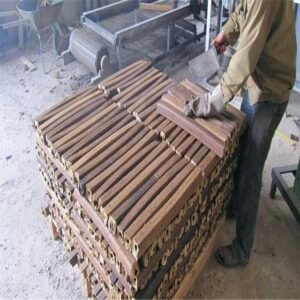
3. مرحلة كربنة قضبان الخشب (الخطوة الأساسية لتحويل القضبان إلى فحم)
الكربنة هي أهم خطوة في العملية بأكملها، وتعتمد على التحكم في الحرارة، نسبة الأكسجين، ومدة المعالجة.
- ترتيب القضبان داخل الفرن: يجب أن يكون توزيع القضبان داخل الفرن منتظماً، ولا تكدس بكثافة عالية. التراص الزائد يعيق تدفق الغاز داخل الفرن، فينتج فحم غير مكتمل في بعض الأماكن أو فحم متكسر نتيجة الاحتراق الزائد.
- التحكم في الحرارة على مراحل: الكربنة ليست حرارة عالية مستمرة طوال الوقت، بل مقسمة إلى مرحلة الارتفاع الحراري، مرحلة الحفاظ على الحرارة، ومرحلة التبريد. المرحلة المنخفضة الحرارة لطرد بخار الماء، المرحلة المتوسطة لتحلل المواد المتطايرة، والمرحلة العالية لإتمام الكربنة. نقص الحرارة ينتج فحم غير مكتمل، والحرارة الزائدة تجعل الفحم هشاً مع خسائر كبيرة.
- التبريد قبل الإخراج: بعد انتهاء الكربنة، يجب تبريد الفحم داخل الفرن بشكل كامل قبل الإخراج. تعرض الفحم الساخن للهواء مباشرة يؤدي إلى إعادة الاحتراق، مما يخفض الإنتاج ويشكل مخاطر أمنية.
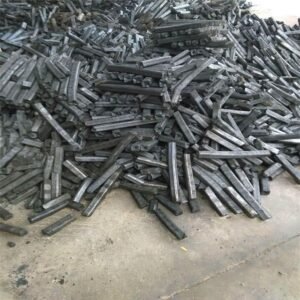
4. مرحلة معالجة الدخان والغازات (ضروري للإنتاج المتوافق مع المعايير البيئية)
تتعثر الكثير من المصانع بسبب الإخفاق في الالتزام البيئي. النقاط الأساسية لهذه المرحلة:
- جمع وتنقية الغازات الدخانية: يجب جمع غازات الكربنة بالكامل، ومعالجتها وتنقيتها حتى تتوافق مع شروط التصريف البيئي، لتجنب إيقاف الإنتاج وأوامر التصليح.
- استرجاع المنتجات الثانوية: يمكن جمع وتخزين القطران الخشبي وحمض الخشب الموجود في الغازات. هذه منتجات قابلة للبيع، وتزيد من أرباح المشروع الإضافية.
- الاستفادة من الحرارة المهدرة: يمكن استعادة الحرارة من غازات الدخان لتسخين المجفف. هذا يقلل من استهلاك الوقود والكهرباء لخط الإنتاج ويخفض تكاليف التشغيل.
الخلاصة
باختصار: تحكم في رطوبة وشوائب المواد الخام، استقر على الحرارة والكثافة عند تشكيل القضبان، اضبط حرارة الكربنة والتبريد، وقم بتنقية الدخان. كل مرحلة مرتبطة بالأخرى، فالخلل في خطوة واحدة يؤثر على باقي العملية. عند الالتزام بهذه النقاط الحرجة، يمكنك إنتاج فحم مضغوط عالي الكثافة وقليل الكسر بشكل مستقر، تقليل أعطال المعدات، وضمان تشغيل خط الإنتاج باستمرار.